

Entendendo as Cerâmicas para Máquinas de Papel: História, Segurança, Falhas e Causas
O uso de cerâmicas em elementos de desaguamento na seção de formação e prensagem de uma máquina de papel moderna foi introduzido há mais de 60 anos. O uso de cerâmicas em máquinas de papel começou em meados da década de 1960. As cerâmicas foram escolhidas principalmente porque oferecem resistência superior ao desgaste em relação a materiais como polietileno ou Teflon™. A resistência ao desgaste é o principal fator impulsionador do desempenho geral da máquina de papel, porque permite que a máquina mantenha condições de processo constantes por um período mais longo. Fatores chave no processo de fabricação de papel, como desaguamento e agitação, são reduzidos à medida que as lâminas se desgastam, levando à diminuição da qualidade do papel e a produção pode sofrer.
Construção de lâminas cerâmicas
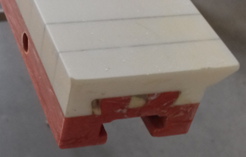
A construção de lâminas cerâmicas para máquinas de papel percorreu um longo caminho desde a década de 1960, quando os fornecedores recorriam a muitos tipos e métodos diferentes para fixar os segmentos cerâmicos a um suporte de base. Hoje, todos os fornecedores de lâminas cerâmicas para máquinas de papel adotaram um processo semelhante de união dos segmentos cerâmicos a um substrato de base de resina de fibra de vidro pultrudada (FRP). As diferenças gerais entre os fornecedores são os formatos de cerâmica usados, o método e a preparação de união, os compostos de união e o processo de retificação e acabamento. O fornecimento dos materiais dos segmentos cerâmicos, dos compostos de união e dos substratos de base é feito em um mercado aberto, então, basicamente, todo fornecedor de lâminas cerâmicas para máquinas de papel está comprando seus materiais das mesmas poucas fontes.
Escolhas de materiais cerâmicos
Existe uma variedade de materiais cerâmicos adequados para máquinas de papel; no entanto, as escolhas testadas e comprovadas ao longo do tempo incluem óxido de alumínio (alto grau), nitreto de silício e carboneto de silício.
A zircônia, antes nesta lista, era considerada um material premium porque era a mais resistente de todas as cerâmicas e resistia a lascamentos. No entanto, desde então, caiu em desuso pela maioria dos fornecedores porque carece de resistência ao desgaste e pode afiar até a borda de uma faca (a zircônia é frequentemente usada para fazer facas). Também há materiais mistos ainda sendo oferecidos, como óxido de alumínio misturado com zircônia, também conhecido como óxido de alumínio endurecido. A mistura pode parecer uma ideia inteligente, mas há prós e contras. Neste caso, a dureza e a resistência a lascamentos foram melhoradas; no entanto, a resistência ao desgaste diminuiu e foi menor do que a do óxido de alumínio padrão. Deve-se sempre ter cautela com quaisquer materiais mistos, pois o custo de um único problema ou falha superará a economia monetária.
Manuseio de lâminas cerâmicas
O manuseio de lâminas cerâmicas é frequentemente mal compreendido e é a causa raiz de muitas falhas. Os fabricantes de cerâmica tomam grande cuidado no transporte de lâminas cerâmicas durante os processos de construção, acabamento e embalagem. Bons fornecedores usam carrinhos de transporte e mesas de rolos para mover lâminas recém-construídas da montagem para o acabamento. Após o acabamento, carrinhos são usados para mover as lâminas para a embalagem, onde são suportadas e amortecidas em compartimentos cuidadosamente arranjados na caixa de transporte. Caixas de transporte com lados especialmente reforçados para resistir à flexão são uma boa prática. O engradamento reforçado com aço é considerado a proteção máxima. Pontos de levantamento centrais ou únicos são proibidos, e se as opções de levantamento oferecem apenas um ponto de pegada, um contraforte deve ser usado.
A instalação das lâminas cerâmicas na máquina de papel é onde o comprometimento mais frequentemente ocorre, o que pode resultar em danos invisíveis expostos meses ou anos depois. As lâminas devem sempre ser deslizadas diretamente de uma caixa igualmente suportada em 1/3 dos pontos ao longo de seu comprimento. Evite carregar as lâminas à mão e usar escadas ou plataformas elevatórias para elevar as lâminas à posição de instalação. As lâminas nunca devem ser marteladas em barras em T com um marreta ou peso morto, pois isso pode causar uma variedade de problemas, desde rachaduras e lascamentos até falha de ligação. Geralmente, problemas com o encaixe inadequado da lâmina, especialmente se elas deslizam parcialmente em uma máquina sem problemas, são devido a problemas nas barras em T, como acúmulo de detritos ou retidão e planicidade.
Falhas e causas
Propagação de Trincas
A propagação de trincas ocorre quando uma fratura acontece em uma cerâmica devido a impacto, estresse, estresse térmico e choque térmico. A fratura pode ser indetectável por um período; entretanto, através dos ciclos térmicos da máquina de papel, desde a partida até a parada, a fratura continua a se abrir até rachar completamente e se tornar visível ou destrutiva para a vestimenta da máquina de papel.
Trincas por Estresse, Trincas por Estresse Térmico e Choque Térmico
Cada tipo de trinca associada a lâminas cerâmicas de máquina de papel tem uma causa subjacente diferente.
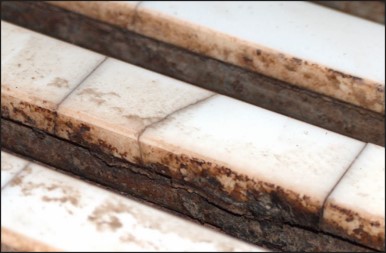 Trincas por estresse são tipicamente encontradas na direção da máquina (MD) e são causadas por exceder o limite de flexão no segmento cerâmico. O manuseio incorreto durante a instalação é a causa mais frequente. Em geral, não há grande preocupação com a falha completa da lâmina com trincas por estresse. Pense em uma trinca por estresse como elementos de união adicionais.
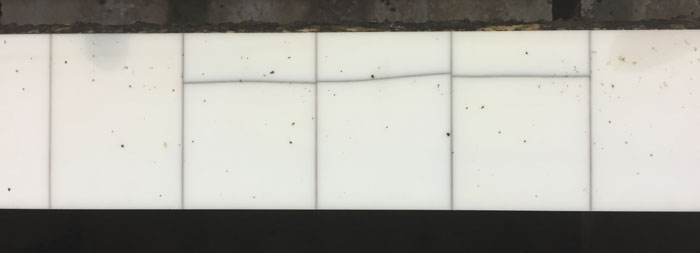 Trincas por estresse térmico são tipicamente na direção transversal da máquina (CD). Essas trincas ocorrem quando a carga final nos segmentos adjacentes excede o limite de compressão. Uma vez atingido o limite de compressão, o segmento se afasta na direção irrestrita e ao longo do ponto mais fraco na direção transversal. Como os segmentos são adjacentes, eles são restringidos nas extremidades. As bordas de entrada e saída são irrestritas e, como tal, o segmento fratura ao longo deste caminho. Lâminas com trincas por estresse térmico na direção transversal devem ser substituídas, especialmente se pedaços do segmento começarem a se soltar.
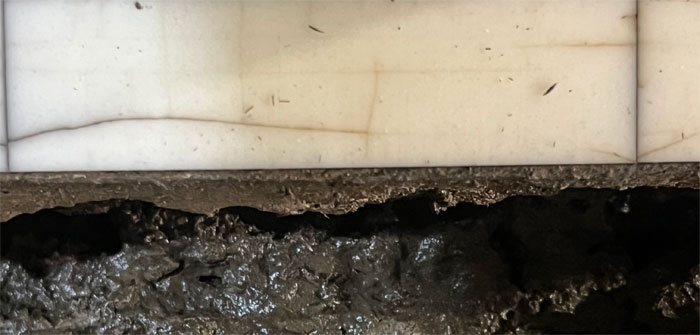
Choque térmico é a destruição dos segmentos cerâmicos individuais que compõem o conjunto da lâmina. O choque térmico ocorre quando há uma mudança rápida de temperatura sobre e dentro do próprio segmento cerâmico. Esse fenômeno acontece por aplicação inadequada de materiais cerâmicos e operação inadequada da máquina de papel. O calor por atrito criado pela tela em movimento em cerâmicas mal lubrificadas é a causa principal. O óxido de alumínio falha nessas condições extremas porque possui menor resistência ao choque térmico. O nitreto de silício e o carboneto de silício possuem um valor de resistência ao choque térmico muito maior e são mais adequados para aplicações onde pode ser gerado alto calor. Superfícies curvas e altos níveis de vácuo exigem cerâmica mais resistente ao choque térmico. Lâminas com problemas de choque térmico devem ser substituídas.
Lascamentos
Lascamentos são trincas que se desenvolveram completamente para expor uma parcela do segmento cerâmico e não estão mais ligadas ao elemento principal. Existem dois tipos principais de lascamento: por impacto e por canto.
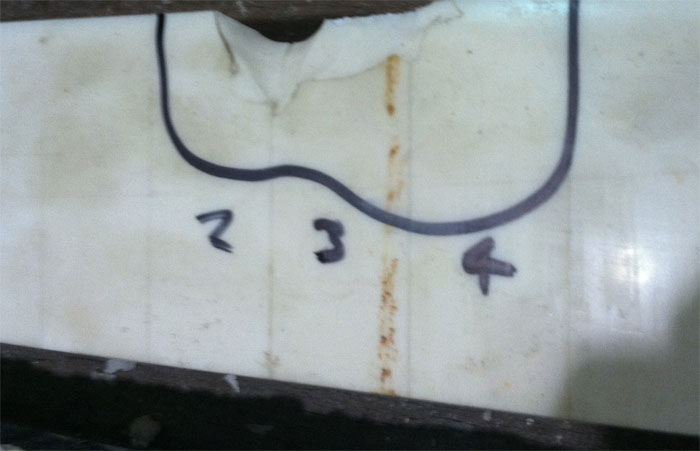
O lascamento por impacto ocorre quando algo entra em contato com o segmento, fazendo com que as extremidades expostas da cerâmica se quebrem. Existem muitas fontes para o lascamento por impacto, mas na maioria das vezes é descuido ao redor da cerâmica, como deixar ferramentas, desorganizar equipamentos ou caminhar de forma descuidada pelas estruturas de drenagem sem proteção nas lâminas. Os lascamentos por impacto podem aparecer imediatamente ou pode demorar um pouco para que a propagação da trinca ocorra completamente. Lâminas com lascamento por impacto geralmente podem ser polidas no local sem a necessidade de substituição imediata.
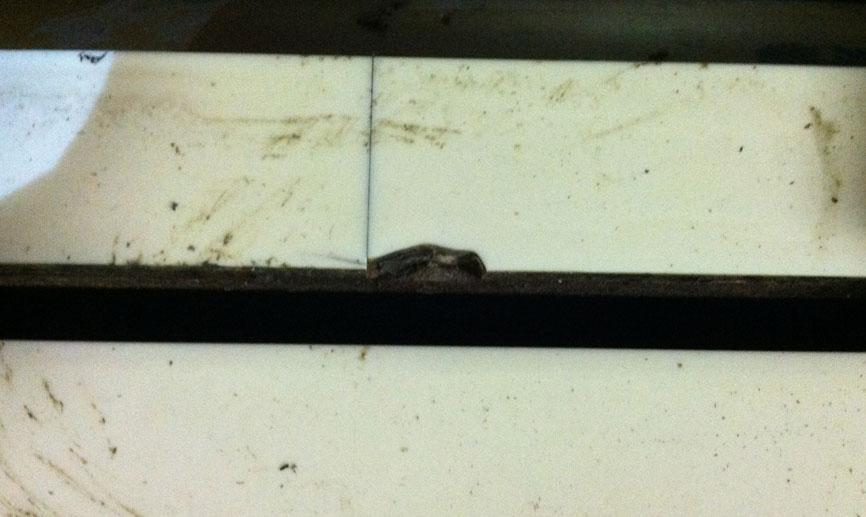 Um lascamento de canto ocorre quando dois segmentos se encontram em uma junta. O lascamento é geralmente visto em um lado de segmentos adjacentes, mas pode aparecer em ambos os lados. Frequentemente, um lascamento de canto é resultado do manuseio da lâmina. A flexão ou torção das lâminas causa uma fratura onde dois segmentos cerâmicos se unem quando a carga de flexão ou torção excede o limite de fratura do segmento cerâmico. Assim como os lascamentos por impacto, os lascamentos de canto podem não se manifestar imediatamente porque as fraturas podem não estar completas até que o ciclo térmico da máquina de papel ocorra. Lâminas com lascamentos de canto geralmente podem ser polidas no local sem a necessidade de substituição imediata.
Efeito Tecla de Piano
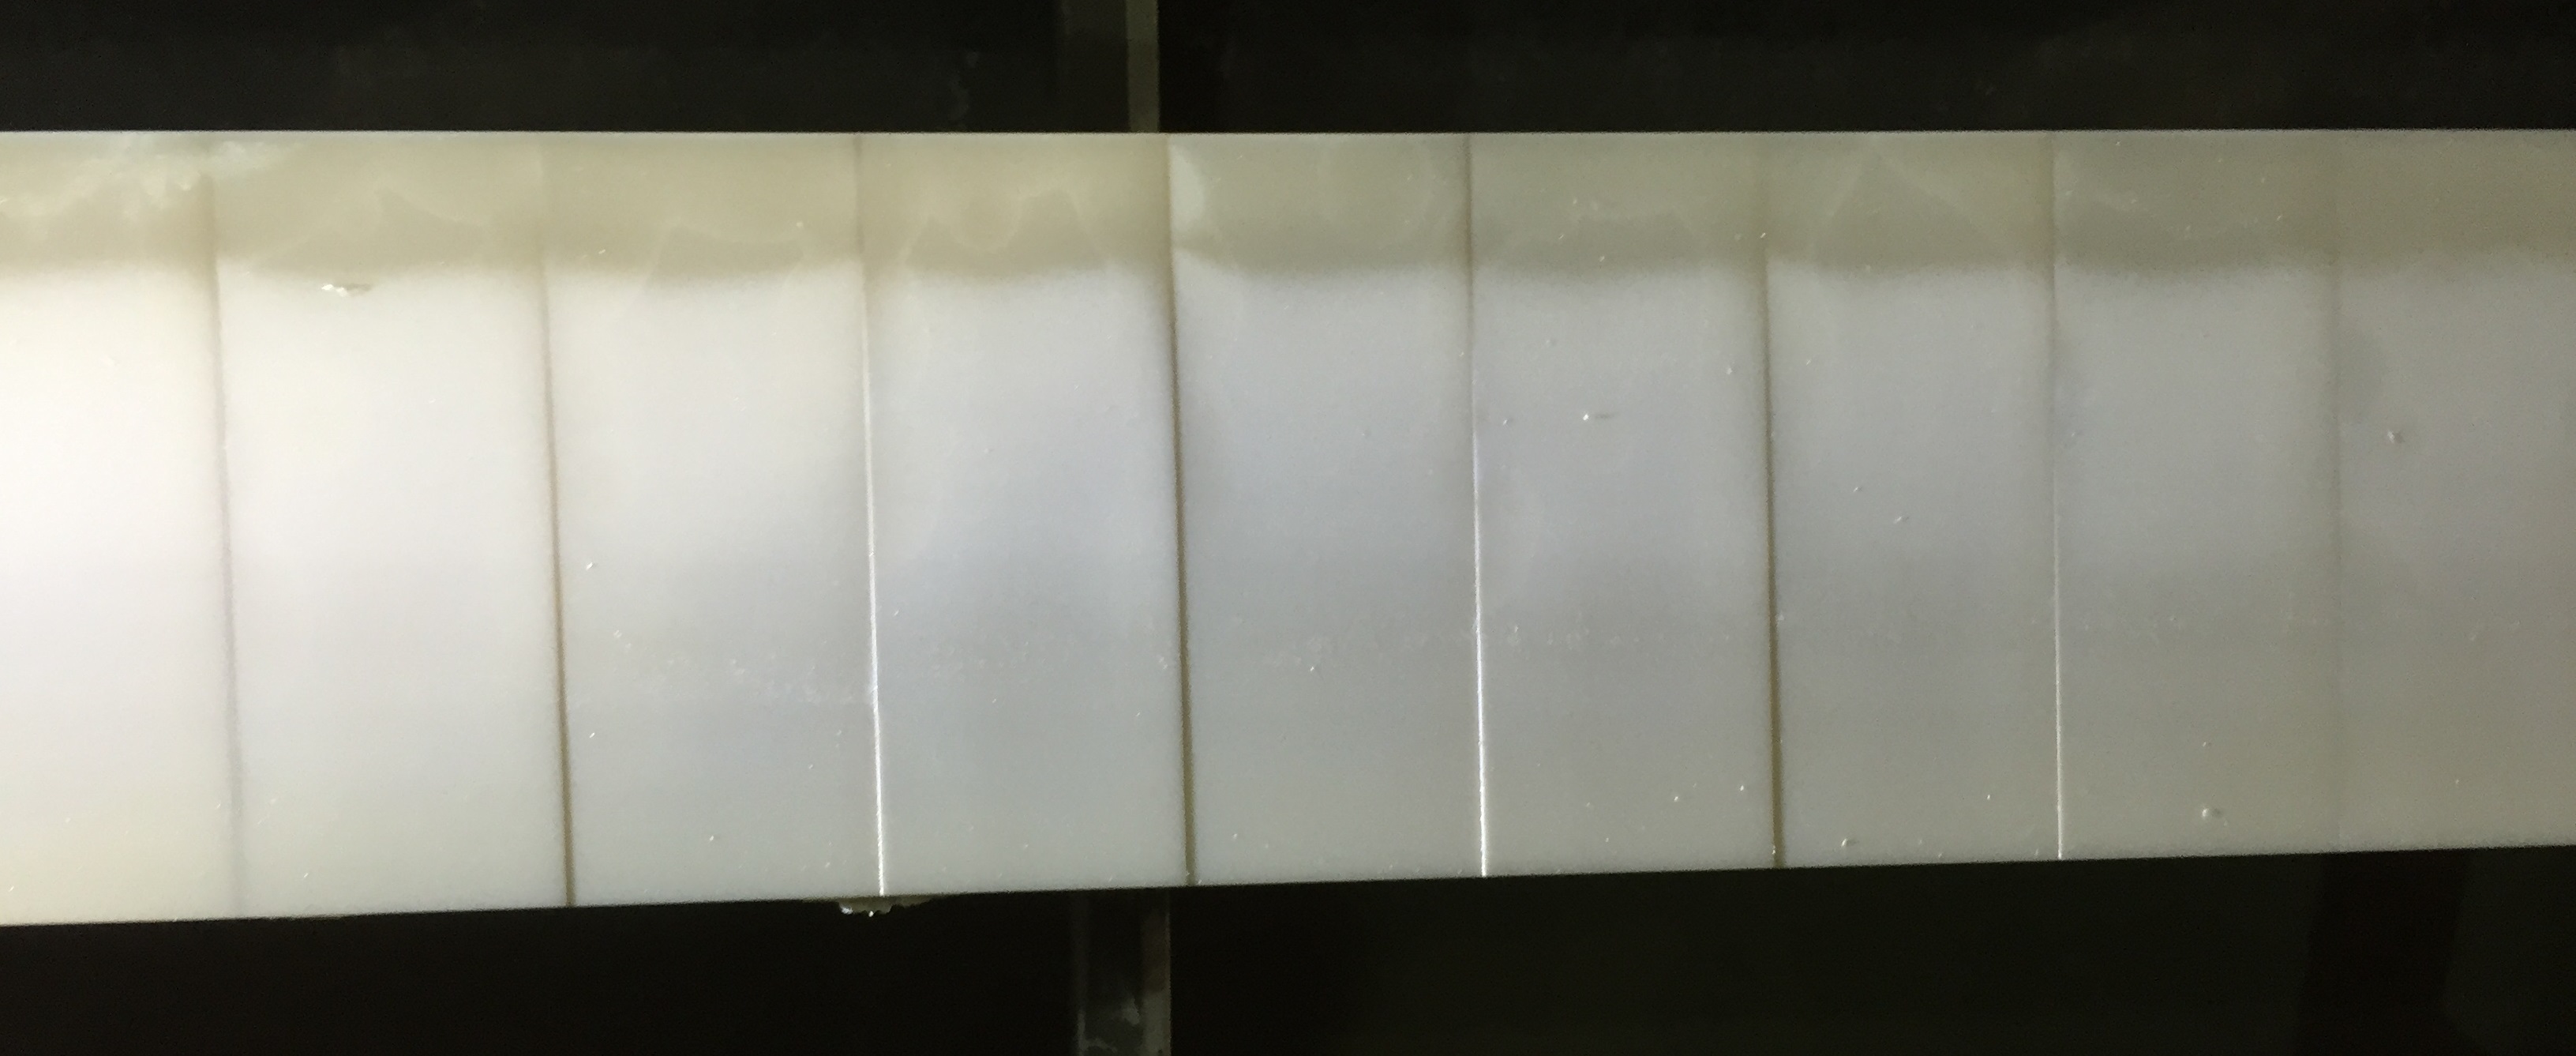
O efeito Tecla de Piano é uma falha da ligação química entre o próprio segmento cerâmico e o substrato do material base (fibra de vidro na maioria dos casos). O efeito Tecla de Piano é um problema sério que, se não for verificado, pode resultar no desprendimento completo dos segmentos cerâmicos da base. Isso pode causar danos catastróficos à vestimenta da máquina, outras cerâmicas, rolos e outros equipamentos. A falha da ligação pode ser causada de várias maneiras, incluindo a mão de obra da lâmina, preparação inadequada das superfícies de união e/ou adesivo defeituoso. A ligação também pode ser comprometida pelo superaquecimento da cerâmica ou se houver força excessiva aplicada durante a instalação. Por exemplo, usar uma marreta ou peso morto na extremidade da lâmina para martelá-la em uma barra em T. Lâminas que apresentam efeito Tecla de Piano generalizado devem ser substituídas.
Descascamento
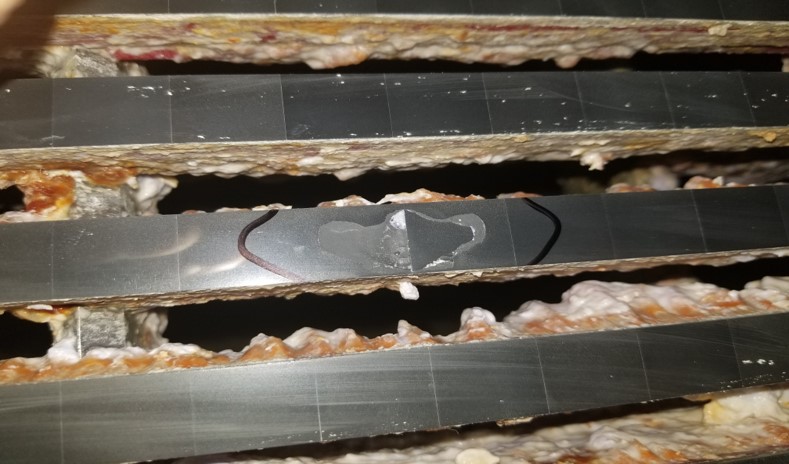
Descascamento é uma condição em que a superfície da cerâmica se desprende em camadas, deixando bolsões. O descascamento é frequentemente causado pelo superaquecimento da cerâmica. O descascamento é mais frequentemente um sinal de choque térmico em lâminas cerâmicas do tipo nitreto e carboneto. Lâminas com descascamento generalizado devem ser substituídas.
Sulcamento
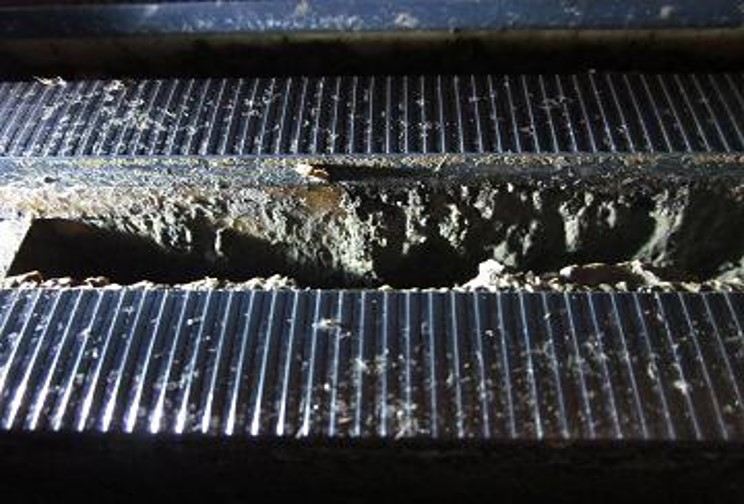
Sulcamento é uma condição relacionada ao desgaste em que linhas distintas são visíveis na superfície de desgaste da cerâmica. Na maioria das vezes, o sulcamento afetará todo o comprimento transversal da lâmina dentro da passagem da tela. O sulcamento pode ser causado por limpeza inadequada da tela ou por um desequilíbrio químico no processo de fabricação de papel. O sulcamento acontece quando detritos ou cargas aderem à tela formadora; assim, a tela se torna uma lixa. Depois que o sulcamento ocorre na cerâmica, a vida útil geral da tela será diminuída porque o acabamento foi comprometido. O sulcamento geralmente afeta as lâminas nas posições de secagem da seção de formação. Grupos inteiros de lâminas precisam ser substituídos quando ocorre sulcamento.
Erosão ou Casca de Laranja
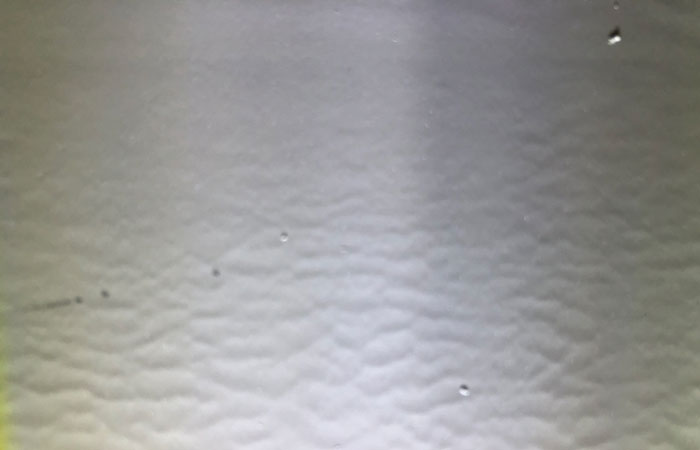
Erosão ou casca de laranja é uma condição de superfície da cerâmica onde as partículas de grão fino da cerâmica que compõem o segmento são gradualmente desgastadas, deixando micropocketes em sua ausência. A idade e o uso do enchimento são a causa geral. No geral, o acabamento da superfície se tornará muito ruim e a vida útil da vestimenta poderá ser comprometida. Lâminas que apresentam mau acabamento superficial devem ser substituídas.
Desgaste da Borda do Deckle
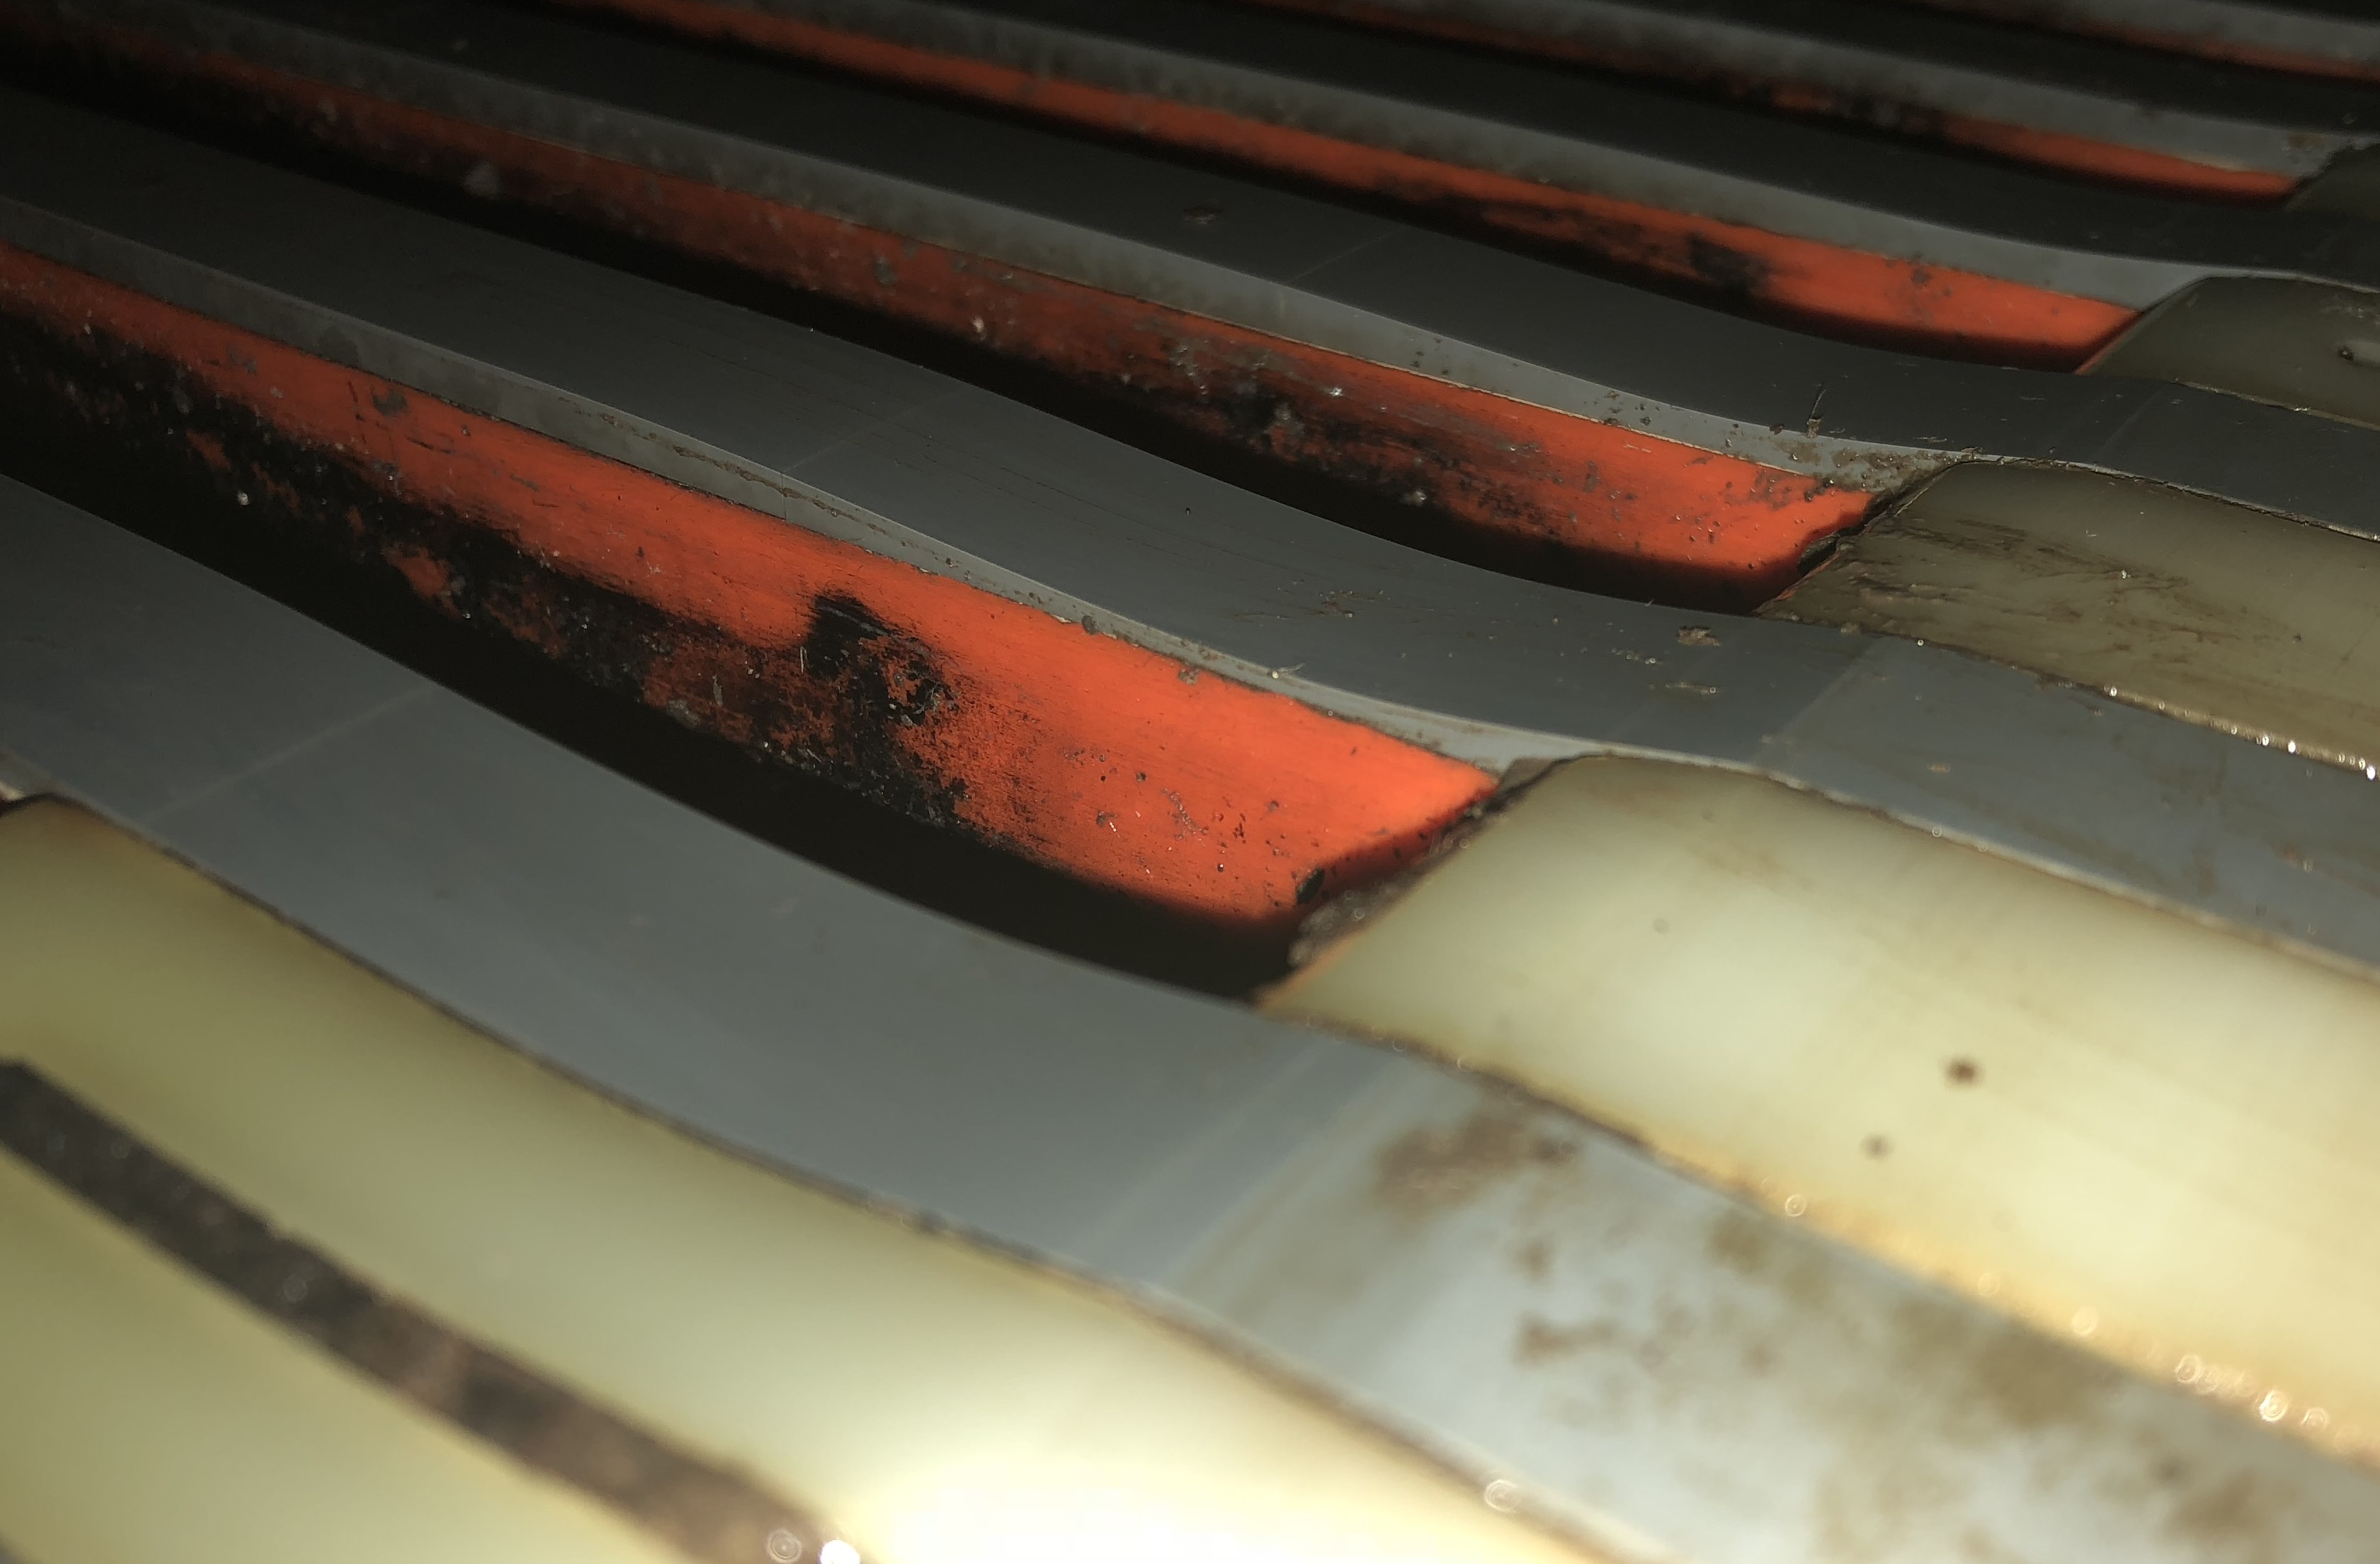
O desgaste da borda do deckle ocorre quando a área logo dentro do deckle em uma unidade de vácuo se desgasta a uma taxa acelerada em relação ao resto da cerâmica da mesma lâmina. Se não for verificado, a borda do deckle pode desgastar-se até o material do substrato base (fibra de vidro) e pode causar problemas de desgaste da borda da vestimenta. O desgaste da borda do deckle pode ser causado por uma borda excessivamente seca ou por uma limpeza inadequada da borda da tela formadora. As lâminas com desgaste da borda do deckle precisarão ser substituídas, mesmo que o resto da lâmina dentro da manta de papel ainda pareça nova. Contramedidas para instalar chuveiros de lubrificação e deckles de lubrificação devem ser empregadas para evitar um problema contínuo de desgaste da borda do deckle.
Afiamento e Serrilhamento
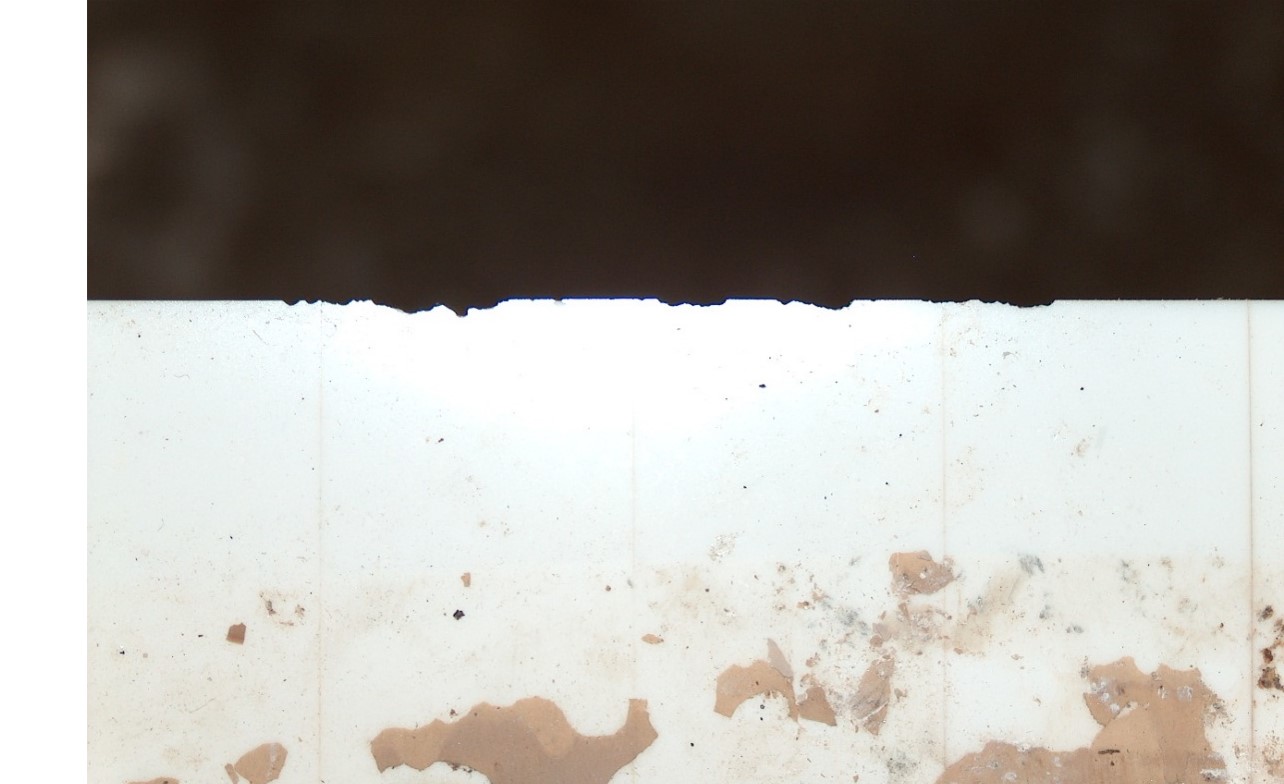
Afiamento e serrilhamento são ambos problemas relacionados ao desgaste, mais evidentes na borda de entrada das lâminas que possuem um ângulo de raspagem ou corte chanfrado. O afiamento pode ocorrer na borda de saída das lâminas, mas geralmente é menos grave porque a maioria das lâminas tem um ângulo de saída que geralmente é de 90° ou mais. O serrilhamento ocorre quando o afiamento se torna extremo o suficiente para que a borda se torne mais fina e comece a se quebrar. Em qualquer uma das condições, o serviço de campo geralmente pode afiar as lâminas afetadas, mas se o desgaste for muito extremo, a substituição deve ser considerada.
Deterioração do Material do Substrato Base
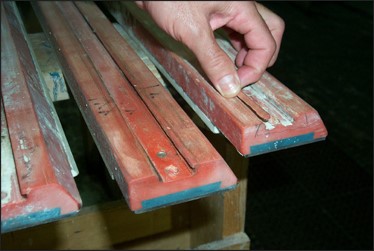
Durante a construção das lâminas, a maioria dos fornecedores de elementos de desaguamento cerâmicos usa materiais de substrato base comumente disponíveis. Este material base é conhecido como resina de fibra de vidro pultrudada (FRP). À medida que este material base envelhece e passa por ciclos térmicos repetidos e exposição a produtos químicos agressivos na fabricação de papel, a integridade do FRP pode ser comprometida. Outros fatores, como impacto e manuseio inadequado, podem causar o surgimento de problemas. Problemas típicos podem ser slots em T rachados, furos de puxar danificados ou erosão do material por impacto de água/fibra. Durante as inspeções normais das lâminas, a base de todas as lâminas deve ser examinada e, se problemas significativos forem encontrados, as lâminas devem ser substituídas.
Acúmulo de Detritos
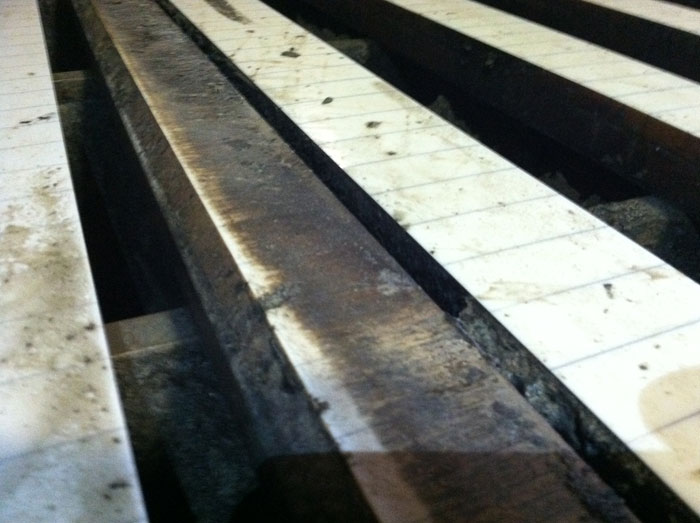
Detritos que se acumulam com descoloração na superfície das lâminas cerâmicas podem ser um sinal de outros problemas na máquina de papel. Se você vir acúmulo, geralmente há um problema com a forma como a lâmina está assentada na barra em T ou em outro dispositivo de montagem anexado à estrutura, ou o problema pode ser a própria estrutura. Verifique as barras em T quanto a rachaduras, especialmente se forem feitas de FRP. Lâminas que estão acumulando detritos geralmente não estão totalmente em contato com a tela formadora e, como tal, contribuem para problemas de perfil de umidade e peso CD do papel acabado.
Obstrução de Slot
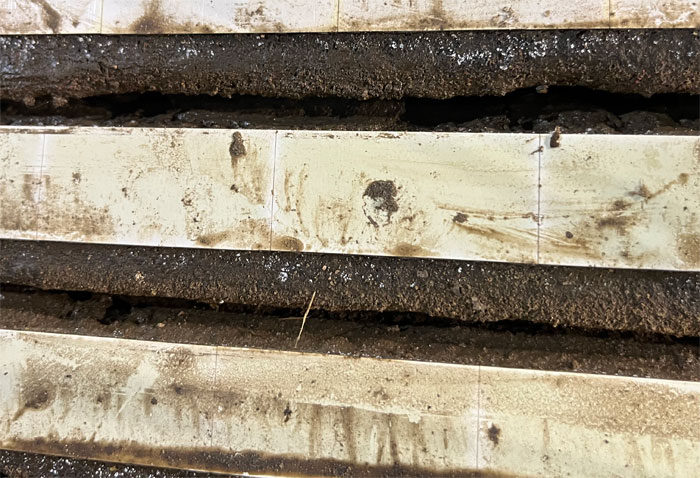
A obstrução de slot é mais um problema de processo do que um problema de cerâmica, mas significa um problema de drenagem que pode criar problemas futuros com a cerâmica. A obstrução de slot é um indicador da falta de capacidade de drenagem ou vácuo. Sem drenagem suficiente, as cerâmicas provavelmente serão lubrificadas inadequadamente, causando acúmulo de calor, o que leva a trincas térmicas ou choque térmico.
Problemas de Deckle
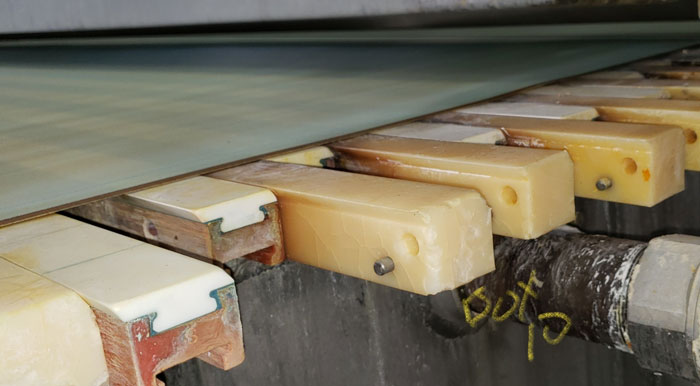
Os deckles em unidades de drenagem de baixo e alto vácuo são frequentemente negligenciados. As inspeções dessas estruturas devem verificar se todos os deckles estão presentes entre as lâminas cerâmicas e se não há danos ou desgaste significativos nos deckles. Os deckles usados perto de capas de vapor devem ser feitos de polietileno de alta temperatura para garantir que não deformem ou derretam. A borda de entrada do deckle não deve ser afiada, o que pode causar danos à tela.
Barras em T e Outros Suportes de Lâmina
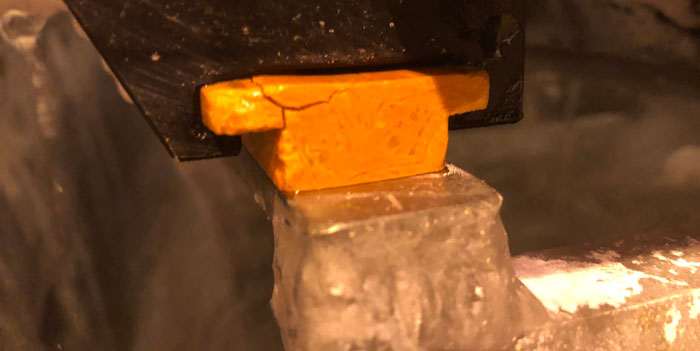
A verificação de barras em T e outros métodos de montagem de lâminas é outra área negligenciada até que surja um problema. É uma boa prática verificar todas as montagens para garantir que nada esteja quebrado ou solto. Tipicamente, as barras em T são feitas de aço inoxidável; no entanto, existem várias máquinas e fabricantes de máquinas que ainda usam FRP para barras em T. As barras em T de FRP são baratas de instalar, mas seu uso acarreta um custo a longo prazo, pois elas se quebrarão, levando a uma parada dispendiosa.


